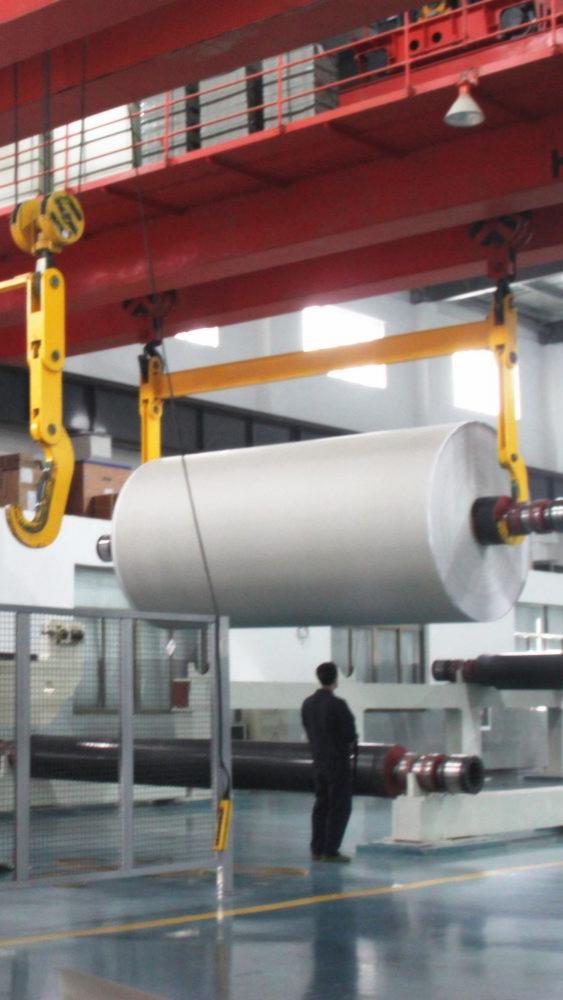
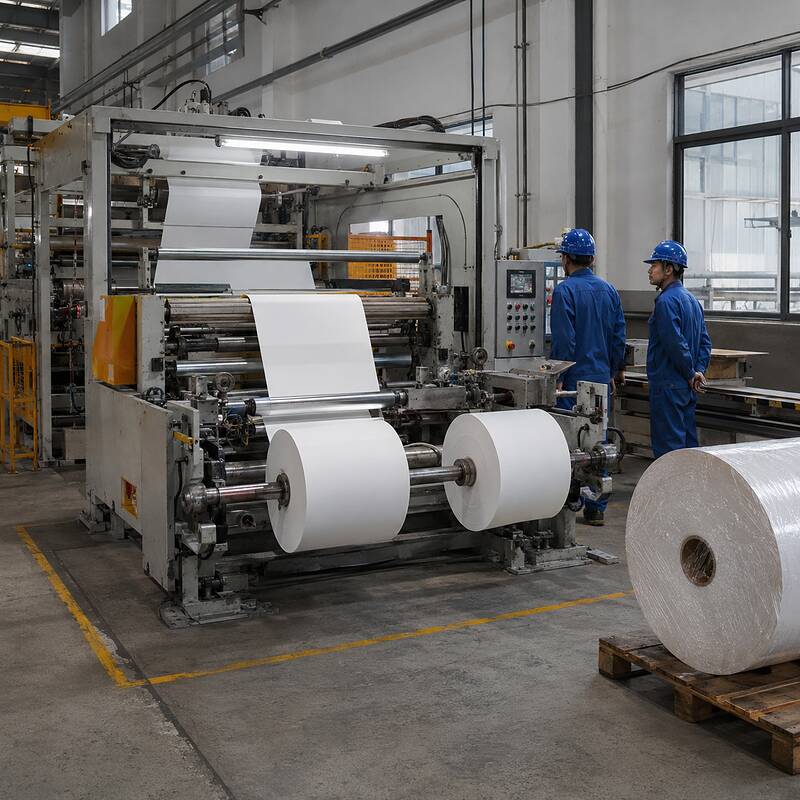
Les défauts de qualité lors du revêtement par extrusion du polyéthylène (PE) entraînent directement des taux de rebut élevés, des risques de défaillance des emballages et une augmentation des coûts de production pour les transformateurs. Des problèmes courants tels qu'une mauvaise adhérence, des piqûres, une épaisseur irrégulière et une contamination de surface peuvent compromettre la qualité des produits finis comme les gobelets en papier, les contenants alimentaires et les emballages médicaux.
Comprendre les causes profondes de ces défauts — et comment les prévenir — aide les fabricants à réduire les déchets, à maintenir des performances de barrière constantes et à fournir des emballages alimentaires fiables . Ce guide détaille les problèmes de qualité les plus fréquents dans la production de papier couché PE , leurs causes sous-jacentes et les stratégies d'atténuation éprouvées.
Points clés à retenir
- Le traitement corona augmente l'énergie de surface du papier pour assurer une forte adhérence du PE et prévenir le délaminage lors de la transformation.
- Les micro-perforations dans la couche de revêtement détruisent les performances de barrière contre l'humidité et la graisse, et sont détectées par des tests de pénétration de colorant lors du contrôle qualité.
- Un réglage précis de l'écartement des matrices et un contrôle stable de la vitesse de la ligne garantissent une épaisseur de revêtement uniforme sur toute la largeur de la bande.
- La formation de bourrelets et de bordures crée des déchets de découpe excessifs, qui peuvent être réduits en optimisant la distance de la filière et la formulation de la résine.
- Le contrôle statique et la propreté des environnements de production permettent d'éviter la contamination par la poussière et les défauts de surface sur la bande enduite.
Problèmes de mauvaise adhérence et de délamination
Une mauvaise adhérence entre la couche de PE et le papier de base est l'un des défauts de revêtement les plus critiques, provoquant la séparation des couches lors de la découpe, du pliage ou de l'utilisation finale.
Causes profondes
- Traitement insuffisant contre le coronavirusLa faible énergie de surface du papier de base empêche le PE fondu de mouiller et d'adhérer à la surface de la fibre.
- basse température d'extrusionLa résine froide et insuffisamment fondue ne s'écoule pas uniformément et ne forme pas de liaison mécanique solide avec le papier.
- Contamination de surfaceLa poussière, les agents de démoulage ou les débris de fibres présents sur la bande de papier créent des couches limites fragiles entre le revêtement et le substrat.
Traitement du coronavirus : La solution standard
Le traitement par décharge corona est la méthode standard du secteur pour améliorer l'adhérence. Il augmente l'énergie de surface du papier d'environ 30 dynes/cm à un niveau cible qui garantit une liaison permanente de la résine PE fondue.
| Application | Niveau de dyne minimum requis | Plage de travail optimale |
|---|---|---|
| Adhésion standard du revêtement PE | 38 dynes/cm | 38 – 40 dynes/cm |
| Impression flexographique de haute qualité | 40 dynes/cm | 42 – 44 dynes/cm |
| Norme de procédé flexographique ISO 2835 | 38 dynes/cm | 38 – 42 dynes/cm |
Des stations corona correctement calibrées, installées directement avant la filière de revêtement, maintiennent une énergie de surface constante, assurant une résistance au pelage fiable et empêchant le délaminage lors de la conversion en aval.
Perforations et défaillances de barrière dans le papier couché PE
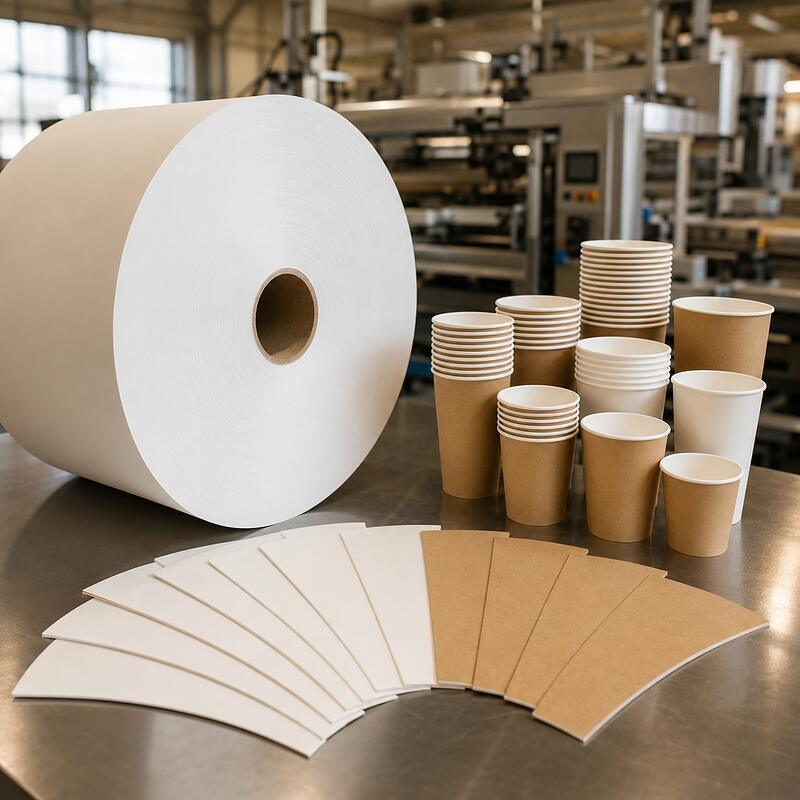
De minuscules trous d'épingle dans le revêtement PE constituent un défaut caché mais à haut risque, car ils rompent la couche barrière continue et permettent au liquide ou à la graisse de s'infiltrer jusqu'au papier de base.
Impact des défauts de type piqûre
- Pour les emballages alimentaires : les liquides et les graisses s’infiltrent, tachent l’emballage extérieur et réduisent la durée de conservation du produit.
- Pour les gobelets en papier : les boissons chaudes s’infiltrent, ramollissent le carton et provoquent une défaillance structurelle.
- Pour les emballages médicaux : la perte d'intégrité de la barrière stérile compromet la sécurité du produit.
Causes profondes
- Les bulles d'air emprisonnées dans la résine extrudée éclatent et laissent de minuscules interstices dans le revêtement.
- Épaisseur de revêtement insuffisante : les fines couches de résine ne peuvent pas recouvrir entièrement les reliefs des surfaces des fibres de papier.
- Les protubérances de fibres ou les contaminants de surface percent le film de revêtement humide lors de sa prise.
Détection et prévention
Les équipes de contrôle qualité utilisent le test de pénétration de colorant pour identifier les micro-perforations cachées : une solution de test colorée est appliquée sur la surface revêtue, et les taches foncées sur la face arrière indiquent l’emplacement des défauts.
Les mesures de prévention comprennent :
- Optimisation de la température de fusion de la résine et de la pression de la filière pour éliminer les inclusions d'air
- S'assurer que le poids minimal du revêtement est suffisant pour couvrir entièrement la rugosité des fibres
- Utilisation de papier brut propre et bien tamisé avec une finition de surface lisse
Variations d'épaisseur du revêtement et problèmes de qualité des bords
Un revêtement PE non uniforme entraîne des performances de barrière incohérentes sur toute la bande, et les défauts spécifiques aux bords génèrent des déchets de production importants.
Variation d'épaisseur transversale de la bande
Une épaisseur de revêtement irrégulière sur toute la largeur de la feuille entraîne des points faibles dans les zones fines et un surcoût de matériaux dans les zones épaisses.
| Catégorie de cause racine | Exemples spécifiques de revêtement par extrusion |
|---|---|
| Non-uniformité du flux de la filière | Réglages d'écartement des matrices irréguliers, accumulation de carbone à l'intérieur de la matrice ou canaux d'écoulement internes irréguliers |
| irrégularités de refroidissement | Température inégale des rouleaux de refroidissement, rouleaux courbés ou refroidissement non uniforme sur la bande |
| Erreur de mesure | Jauges d'épaisseur mal alignées ou systèmes de contrôle mal calibrés |
Étapes de correction :
- Réglez et nivelez uniformément l'écartement de la matrice au démarrage de la ligne.
- Ajuster les zones de chauffage des lèvres de la filière pour correspondre au poids de revêtement cible sur toute la bande.
- Calibrez régulièrement les jauges d'épaisseur en ligne pour un contrôle précis de la rétroaction
Formation du col et du bord
Le rétrécissement est la contraction naturelle de la résine fondue à sa sortie de la filière, due à la tension superficielle. Ce phénomène crée des bourrelets épais et surélevés qui doivent être ébarbés et éliminés, ce qui augmente le gaspillage de matière.
| Cause principale | Stratégies d'atténuation |
|---|---|
| La tension superficielle de la résine fondue attire les bords vers l'intérieur. | Réduire la distance entre la puce et le substrat pour minimiser le temps de dessin |
| Décalage de vitesse entre l'extrudat et la bande en mouvement | Optimisez la vitesse de la ligne et le rapport de tirage |
| contraction amplifiée par une viscosité à l'état fondu élevée | Ajuster la formulation de la résine ou la température de fusion pour réduire la tension superficielle |
Le contrôle du rétrécissement réduit les déchets de découpe, améliore la qualité du scellage des bords pour les produits transformés comme les gobelets en papier et augmente le rendement global des matériaux.
Contamination de surface affectant la qualité du papier couché PE
Les défauts de surface, qu'ils soient d'ordre esthétique ou fonctionnel, altèrent la qualité d'impression et peuvent compromettre l'efficacité de la barrière.
Défauts de froissement et de manipulation de la bande
Des plis se forment lorsque la tension de la bande est inégale ou instable pendant la lamination :
| Causes | Effect | Solution |
|---|---|---|
| Tension latérale inégale | Un relâchement cutané local crée des rides lors du collage. | Contrôle précis de la tension de la bande sur toute la largeur |
| Pics de tension dus à des défauts mécaniques | Déformation permanente par étirement et rides longitudinales | Système de contrôle de tension en boucle fermée avec compensation en temps réel |
| Élongation différentielle entre les toiles | La contrainte de compression forme des rides dans le tunnel parallèles à la direction de la machine. | Correspondance précise des tensions entre le substrat et les couches de revêtement |
Fissuration de la boue
Le phénomène de fissuration se produit lorsque des revêtements épais sèchent ou durcissent trop rapidement, formant un réseau de fines fissures en surface. Il est dû à une vitesse de refroidissement excessive ou à un décalage entre les températures des rouleaux de fusion et de refroidissement, et peut être corrigé en ajustant la température des rouleaux de refroidissement et la vitesse de la ligne.
Contamination statique et par la poussière
La charge statique sur la bande en mouvement rapide attire les particules de poussière en suspension dans l'air, qui s'incrustent dans le revêtement PE humide et créent des défauts de surface et des sites potentiels de micro-perforations.
| Méthode de contrôle | Mécanisme | Application en production |
|---|---|---|
| Humidification | Augmente l'humidité ambiante pour réduire l'accumulation d'électricité statique en conditions sèches. | Maintenir un taux d'humidité contrôlé dans l'atelier de production |
| Barres ionisantes | Génère des ions d'air pour neutraliser la charge statique sur la toile en mouvement | Installé à proximité des stations de revêtement, de refendage et d'enroulement |
| Traitements antistatiques | Applique une fine couche conductrice pour dissiper les charges | Utilisé sur des rouleaux de substrat pour une production propre de haute qualité |
Les contrôles de production de type salle blanche sont particulièrement importants pour le papier couché PE de qualité médicale, où la contamination peut compromettre la stérilité du produit.
Conclusion
La qualité constante du revêtement PE repose sur une maîtrise rigoureuse de la préparation de surface, des paramètres d'extrusion, de la manipulation de la bande et de l'environnement de production. En identifiant les causes profondes des défauts courants tels que la mauvaise adhérence, les piqûres, l'épaisseur irrégulière et la contamination de surface, les fabricants peuvent réduire les rebuts, améliorer la fiabilité de la barrière et garantir des produits finis homogènes et conformes aux normes de sécurité alimentaire.
Les principaux fournisseurs de carton maintiennent un contrôle qualité rigoureux en ligne et effectuent des audits de processus réguliers afin de réduire les défauts de revêtement, garantissant ainsi un carton couché PE constant et performant pour les applications d'emballage alimentaire, médical et industriel.
QFP
Quelle est la cause la plus fréquente du délaminage du revêtement PE ?
Un traitement corona insuffisant est la principale cause de défaut d'adhérence. Si l'énergie de surface du papier support est trop faible, le polyéthylène fondu ne peut pas imprégner le support et former une liaison solide, ce qui entraîne un décollement des couches lors de la transformation ou de l'utilisation finale.
Comment les fabricants détectent-ils les micro-perforations dans le papier couché PE ?
Les équipes de contrôle qualité utilisent le test de pénétration de colorant : une solution de test colorée est appliquée sur la face couchée de la feuille, et toute tache foncée sur la face non couchée indique un défaut de type piqûre. Des systèmes de vision automatisés en ligne sont également utilisés pour les lignes de production à grande vitesse.
Quels problèmes cause une épaisseur de revêtement irrégulière ?
Les zones trop fines fragilisent la barrière contre l'humidité et les graisses, ce qui augmente les risques de fuites dans les emballages alimentaires. À l'inverse, les zones trop épaisses entraînent un gaspillage de matière, une hausse des coûts et peuvent poser problème lors du thermoscellage si l'excédent de polyéthylène s'échappe de la jointure.
Qu’est-ce que le rétrécissement lors du revêtement par extrusion, et pourquoi est-ce un problème ?
Le phénomène de rétrécissement est la contraction vers l'intérieur de la résine fondue à sa sortie de la filière, due à la tension superficielle. Il crée des bourrelets épais et inutilisables qui doivent être ébarbés, ce qui augmente le gaspillage de matière première et réduit le rendement de production.
Comment l'électricité statique affecte-t-elle la qualité du papier couché PE ?
La charge statique présente sur la bande de papier défilant à grande vitesse attire la poussière et les débris en suspension dans l'air. Ces particules s'incrustent dans le revêtement PE humide, créant des défauts de surface, des imperfections d'impression et des micro-perforations potentielles qui compromettent l'efficacité de la barrière.